ニュース

コンクリート製造における一般的な離型の問題のトラブルシューティング

コンクリート用ブロック生産者にとって、脱型段階は生産性と製品品質の上下を左右します。型から外すときにコンクリートの棒、ひび割れ、または表面に傷があると、ダウンタイム、廃棄物、不合格品などのコストが急速に蓄積します。これらの一般的な問題の根本原因を理解し、その解決方法を知ることは、効率的な生産ラインを維持するために不可欠です。

Fujian Unik Mold Technology Co., Ltd. では、2010 年以来、高性能コンクリート型枠の設計を行っています。28 の輸出市場にサービスを提供した経験に基づいて、最も頻繁に発生する離型の問題に対する実践的なトラブルシューティング ガイドをここに示します。

問題 1: 離型中にブロックが金型に付着する

固着は、コンクリート製造において最も一般的でイライラする問題の 1 つです。サイクルが遅くなり、金型と製品の両方が損傷し、ラインが停止する可能性があります。

考えられる原因:

リリースオイルの塗布が不十分または不均一

コンクリートの種類に合わない低品質の離型剤

キャビティ表面の摩耗による摩擦点の発生

不適切な離型タイミング - 早すぎるか遅すぎる

硬くて作業性の低いコンクリート混合物

解決策:

すべてのキャビティ表面全体にプロ仕様のリリース オイルを薄く均一に塗布します。

金型キャビティを再研磨して滑らかな表面仕上げを復元します (UNIK は Ra 1.6 を推奨します)

一貫した離型時間を維持します。理想的には振動後 10 ~ 15 秒です。

コンクリート混合物を調整して流動性を改善し、粘着性を軽減します

問題 2: ブロックに空気穴や表面の空洞がある

完成したブロックの表面にある空気穴は、単なる見た目の問題ではなく、構造の完全性を損なう可能性があります。

考えられる原因:

振動が不十分で、溜まった空気が抜けない

気泡を閉じ込める粘度の高いコンクリート混合物

供給分布が悪く、キャビティ内にエアポケットが残る


金型表面に空気を閉じ込める油性離型剤を使用

解決策:

振動周波数を推奨範囲の 50 ~ 60 Hz に再校正します。

配合設計の調整や可塑剤の添加によりコンクリートの流動性を改善します。

すべてのキャビティ全体に均等かつ完全な供給を保証します

水ベースの離型剤の使用を検討してください。水ベースの離型剤は、油ベースの離型剤よりも表面品質が向上することがわかっています。

問題 3: ブロック表面の亀裂またはヘアライン破壊

ブロックにひびが入ると、材料と労力が直接失われます。

考えられる原因:

ミックスが乾燥しすぎて、グリーン強度が低下します

脱型前の硬化時間が不十分

不適切な振動 - 低すぎるか高すぎる

脱型時の固着による機械的ストレス

製造後の急激な温度変化

解決策:

水分含有量を増やすか、混合物に可塑剤を追加します

型から外す前に硬化時間を 24 ~ 48 時間に延長

特定のブロックのサイズと形状に合わせて振動を正しい周波数に調整します

スムーズな脱型と適切なキャビティ潤滑を確保して固着を防ぎます

問題 4: ブロックの表面が粗い、またはざらざらしている

表面仕上げが粗いと、美観と販売性に影響します。

考えられる原因:

キャビティ表面の摩耗または傷

前回のサイクルで金型内に残った乾燥セメント残留物

低品質のリリースオイル

過乾燥コンクリート混合物

解決策:

キャビティ壁を再研磨して滑らかな表面仕上げを復元します

セメントの蓄積を防ぐために、各シフトの直後に金型を清掃してください。

適切な離型剤を使用してください (ディーゼルまたは他の代替品の使用は避けてください)

細かい砂の割合を増やすか、水とセメントの比率を調整します

問題 5: 不均一な角または壊れたエッジ

ブロックの端や角の損傷は、多くの場合、型から外す際の機械的ストレスの兆候です。

考えられる原因:

キャビティコーナーの磨耗または損傷

粘着性のある混合物により離型が困難

過度の振動によりエッジがもろくなる

硬化が不適切、または乾燥が速すぎる

解決策:

損傷したキャビティインサートを修理または交換する

離型オイルを全面に均一に塗布します

過度の圧縮を避けるために振動のバランスをとります

日陰で安定した硬化状態を保つ

問題 6: 微小な裂け目と表面の変色

ブロックの表面に微細な破れや灰色の変色が現れる場合があり、特に外観が重要な高級製品に影響を及ぼします。

考えられる原因:

「タンパーシュー接着」として知られる、脱型時のコンクリートと型枠表面との接着

白色セメントブロックに「ブルーム」が発生

解決策:

離型タイミングと離型剤塗布の最適化

白色セメント製品の場合は、ブルームの形成を防ぐために硬化条件と離型剤の選択を慎重に制御してください。

問題 7: サイクル間のブロック サイズの変動

ブロック寸法が一貫していない場合は、金型の安定性または機械の位置合わせに問題があることを示します。

考えられる原因:

長期振動疲労によるモールドフレームの変形

ボルトの緩みまたはキャビティインサートの位置のずれ

機械振動の不均衡

不均一な供給または不均一な混合

解決策:

トルクレンチを使用してすべてのボルトを締めて、適切な位置にあることを確認します。

アライメントピンを確認し、磨耗しているものは交換します

振動モーターのバランスを調整する

給餌と混合の一貫性を標準化する

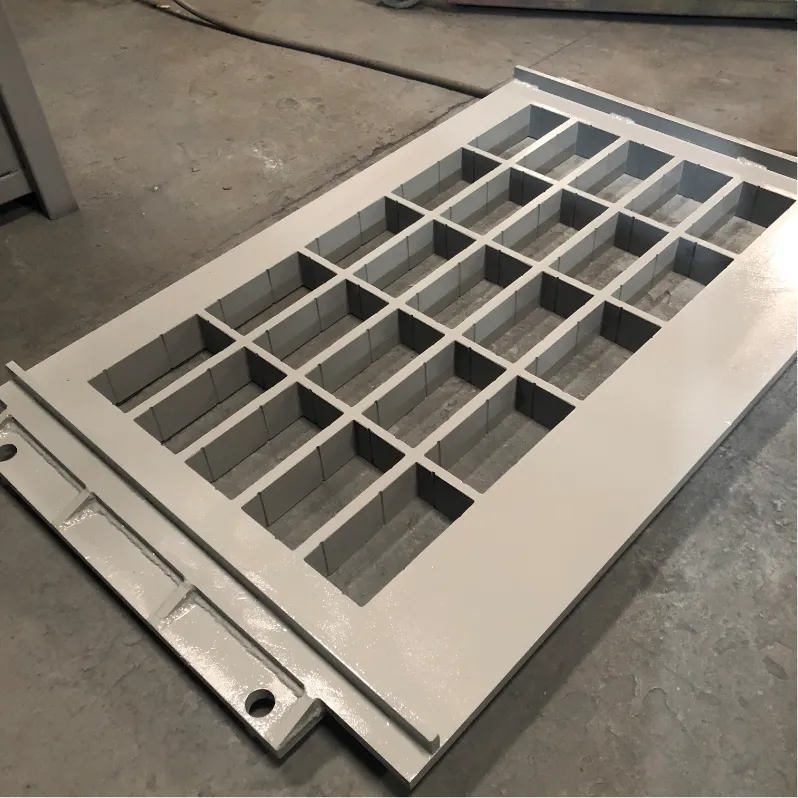
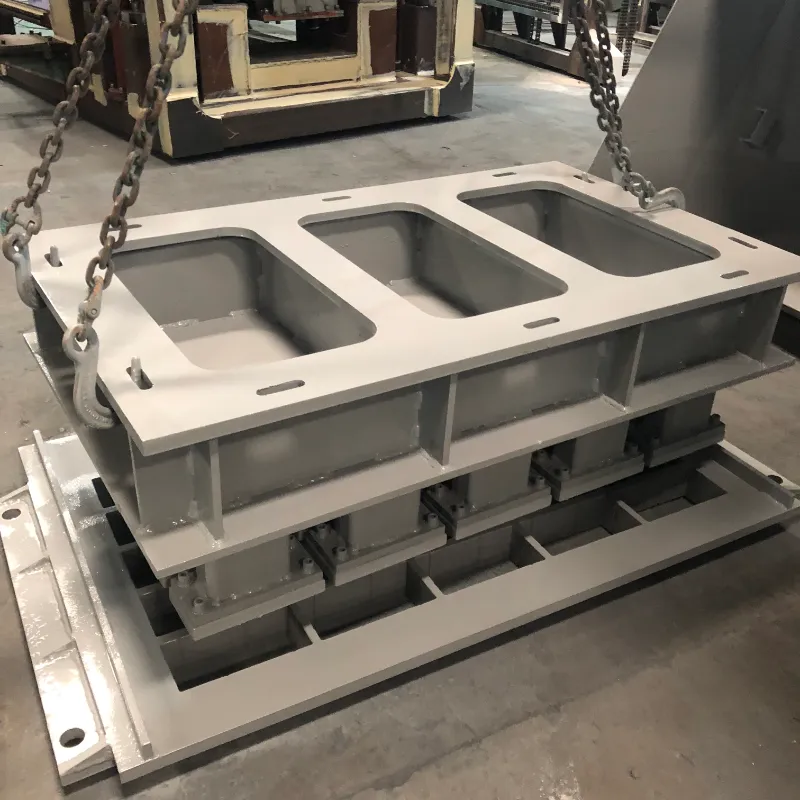
UNIK のアプローチ: 設計による予防

Complete concrete block mould assembly, mould cavity panelHeavy‑duty concrete block production mould for brick making machine

脱型の問題の多くは、適切な金型設計と材料の選択によって防止できます。

抜き勾配: キャビティ壁の適切なテーパーは、きれいに型から外すために不可欠です。これがないと、離型剤の品質に関係なくブロックがくっついてしまいます。

コーナー半径: 鋭い 90 度のコーナーは、亀裂が発生し始める応力点です。 UNIK のデザインには、エッジの損傷を軽減するために 3 ~ 5 mm の丸みを帯びたコーナーが組み込まれています。

表面仕上げ: 研磨されたキャビティ表面 (Ra 1.6) により摩擦が軽減され、離型性能が最大 30% 向上します。

熱処理: 適切な浸炭処理により、中心部の靭性を維持しながら表面硬度 HRC58-62 が達成され、固着の原因となる摩耗が軽減されます。

スチールグレード: 42CrMo や工具グレードのスチールなどの高級素材を使用することで、80,000~100,000 サイクルにわたって金型の形状と表面品質が維持されます。

結論

脱型の問題のほとんどは予測可能であり、防止可能です。配合設計、振動設定、離型剤の塗布、金型の状態など、根本原因を系統的に特定することで、無駄やダウンタイムを削減する的を絞ったソリューションを実装できます。

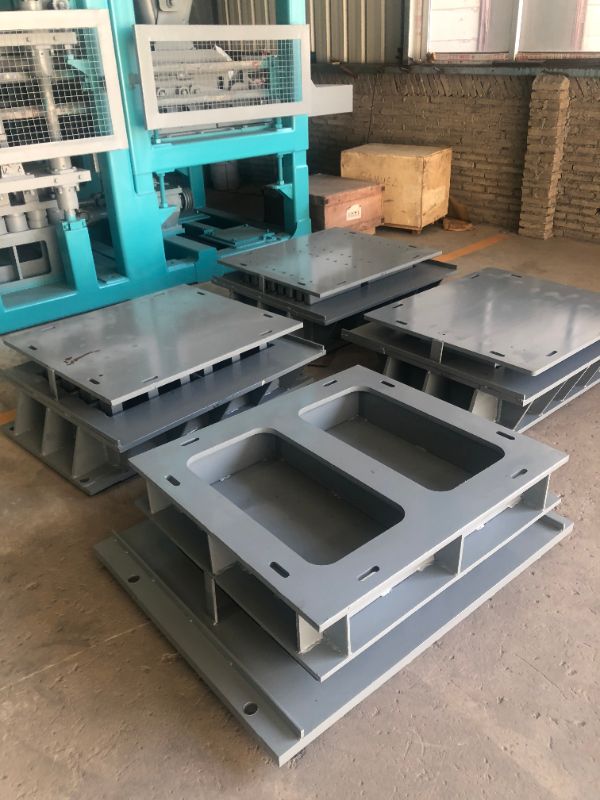
適切にメンテナンスされた金型は、完璧なブロック表面品質を維持し、高速自動ラインでスムーズに動作しながら、80,000 ~ 100,000 サイクルに耐えることができます。適切なトラブルシューティングと高精度の金型エンジニアリングにより、不良率を下げ、中断を最小限に抑えて生産ラインを効率的に稼働し続けることができます。

 Multiple finished concrete moulds beside block making machine

関連ニュース
メッセージを残してください
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。 プライバシーポリシー
拒否する受け入れる